一、这类烘箱在产线上干什么
冷轧板从涂装线下来,表面的湿膜要烘、粉末要固化、前处理后的水分要去干净,这几道工序对温度的稳定性要求不一样,但都怕一件事:同一批工件,位置不同、结果不同。
高温烘箱 冷轧板烘干要解决的正是这件事——不是把温度烧到多高,而是让箱内每个位置的工件经历尽量接近的温度历程。
二、均匀性比上限温度更影响良率
选型时容易被问的是“能到多少度",实际影响良率的是均匀性与波动度:均匀性决定同一炉不同位置的工件差异,波动度决定同一位置在不同时刻的差异。
两个指标都随装载方式变化。空载测出来好看,装满工件后风道被挡,实测温差往往明显变大。验收应在接近实际装载率的条件下测,而不是空箱测。
三、加热方式:热风循环与红外辐射
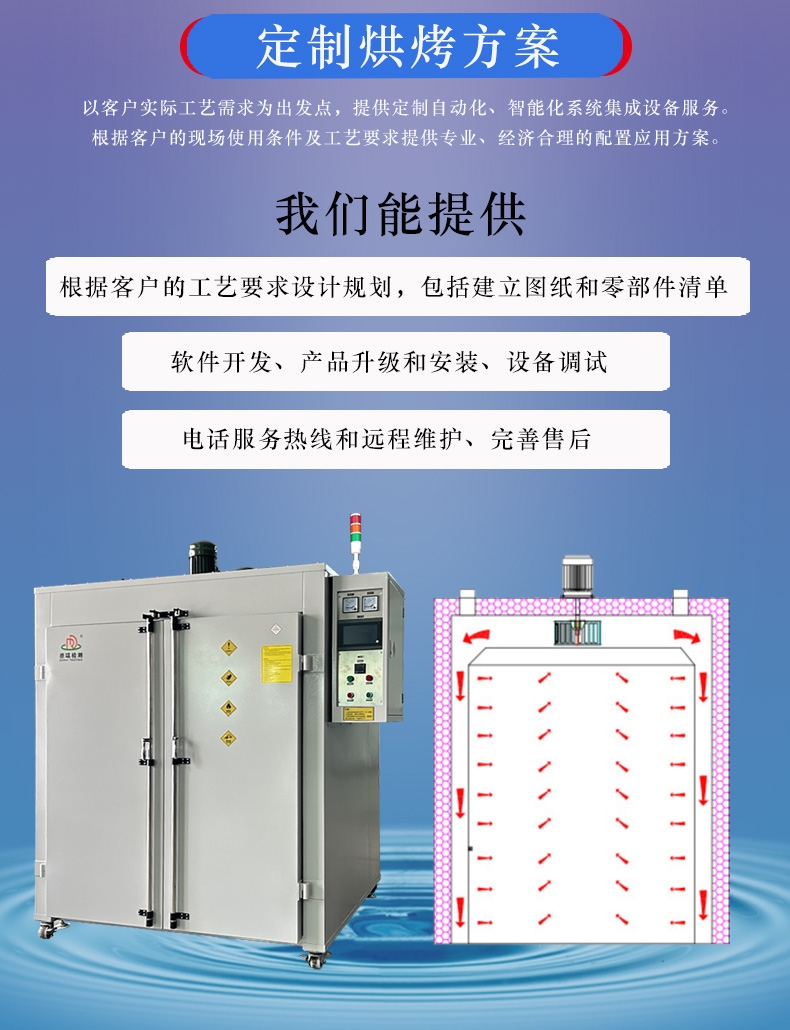
热风循环靠风机把加热后的空气送到工件表面,温度一致性好,适合大批量、形状不规则的工件;红外辐射靠灯管或板式辐射器直接加热表面,升温快、能量集中,适合薄板连续过线,但对工件与辐射器的距离敏感,间距不均就会形成温差。
两种方式的控温逻辑不同,不能拿热风箱的均匀性指标去要求红外箱。选哪种,取决于工件形状、产线节拍与涂层体系,本机具体采用哪种以机型配置为准。
四、薄板为什么对升温曲线敏感
冷轧板厚度小、热容低,升温快也降温快。进箱瞬间表面温度会快速抬升,若风温过高或风速直吹,边角与板面中心容易出现温差,涂层随之出现色差与固化不足,粉末体系还可能叠加橘皮。
所以程序上更适合分段升温:先让板温跟上,再进入保温段。对有涂层体系的工件,升温速率往往比恒温温度更值得调。
五、装载与风道:实际温差的两个来源
装载率:超过风道设计能力后,回风受阻,上下层与前后端温差迅速拉大。
摆放方式:工件贴壁、叠放、遮挡出风口,都会形成局部死区。
排气与补风:烘干过程产生的水汽与溶剂必须及时排出,否则箱内湿度上升,烘干效率下降。
这三条不是设备参数能解决的,属于使用条件,验收与工艺文件里应一并写清。
六、校准与验证
箱内温度不能只看仪表显示。按 JJF 1101-2019 的方法,用多点温度记录仪在箱内布点测量,得到实际温度偏差、均匀度与波动度,才是可交付的数据。
高温烘箱 冷轧板烘干建议在使用工况下做验证,此后按企业计量周期复校;更换加热元件、风机或大修后应重新验证。
七、安全与联锁
常见配置包括独立超温保护、门开断加热、风机与加热联锁、排气口与集气罩。涉及溶剂型涂层的工况,还应确认箱体防爆等级与排气量是否匹配工艺,这一项不能靠烘箱单方面决定,需要与涂装线整体核算。
八、选型要问清的四件事
九、说明
本文所述功能与配置随机型不同可能存在差异,具体温区、容积、功率与安全配置以双方签订的技术协议及随机文件为准;校准与验收应按现行有效的计量规范执行。


 产品分类
 产品型号:DX-H205-C2
 立即咨询
 联系电话:0769-81330059




 相关文章
 您的位置:


